Abstract
The study examined the torque values of a tie rod closing apparatus to understand its role in steering and suspension performance.
Researchers investigated the torque characteristics of a tie rod closing apparatus, a key component linking the steering system to front wheels. The analysis focused on how torque influences alignment and the coordinated operation of steering and suspension. No specific numerical results were reported in the provided text.
Full TextOpen Access
Modern otomotiv mühendisliğinde süspansiyon sistemleri, araç dinamiği, yol tutuşu ve sürüş konforunun korunmasında kritik bir rol oynamaktadır. Süspansiyonun temel işlevi, düzensiz yol yüzeylerinden tekerleklere iletilen titreşim ve darbelerin şasiye ulaşmadan sönümlenmesini sağlamaktır. Bu sistemin en önemli elemanlarından biri olan rot mili, direksiyon kutusundan aldığı hareketi rot başı üzerinden tekerleklere ileten ve aracın yönlendirme kabiliyetinde doğrudan etkili olan bir bağlantı elemanıdır. Rot milinin mekanik dayanımı, eksenel rijitliği, dönme torku altında gösterdiği performans ve uzun dönemli yorulma davranışı, araç güvenliği açısından son derece belirleyicidir.
Rot mili üretiminde kullanılan kapama (swaging) operasyonu, kapama aparatı ile küresel mafsal gövdesi arasında kalıcı bir mekanik kilit oluşturmak amacıyla uygulanan plastik şekillendirme sürecidir. Kapama işleminde, aparatın oluşturduğu lokal basınç sayesinde küre yuvası çevresinde kontrollü bir deformasyon meydana gelir ve mafsalın dönme, salınım ve eksenel hareketleri belirli sınırlar içerisinde tutulur. Bu deformasyonun büyüklüğü ve homojenliği, mafsalın dönme torku, salınım dayanımı ve kırılma davranışı gibi performans kriterlerini doğrudan etkiler. Bu nedenle kapama aparatının tasarımı, yalnızca üretim verimliliği açısından değil, aynı zamanda ürünün fonksiyonel güvenliği açısından da stratejik bir önem taşımaktadır.
Endüstride yaygın olarak kullanılan kapama aparatları çoğunlukla geleneksel tasarımlara dayanmakta olup, aparat geometrisinin tork performansı üzerindeki etkisine ilişkin sistematik çalışmalar sınırlıdır. Bu çalışmada, kapama aparatı tasarımının rot mili mekanik performansı üzerindeki etkisi deneysel olarak incelenmiş ve yeni tasarlanan aparatın Ø25 mm küre çapına sahip rot millerinde dönme torku açısından yaklaşık %30 iyileşme sağladığı gösterilmiştir. Bu sonuç, aparat tasarımının mafsal performansındaki kritik rolünü ortaya koyarak literatürdeki önemli bir boşluğa katkı sunmaktadır. Küresel mafsalların mekanik davranışı üzerine yapılan çalışmalar, dönme torku, salınım rijitliği ve yorulma dayanımının özellikle bağlantı geometrisi, yüzey basıncı ve malzeme akışı ile yakından ilişkili olduğunu ortaya koymaktadır. Singh ve Tripathy [1], mafsal bileşenlerinin yüksek frekanslı titreşim altında duyarlılık gösterdiğini ve küre-yuva temas kalitesinin yorulma dayanımını belirleyen kritik bir parametre olduğunu bildirmiştir. Nishimura [2], dönme torkunun üretim sürecindeki şekillendirme ve kapama parametrelerine oldukça duyarlı olduğunu, deformasyonun yetersiz olması durumunda erken gevşeme ve kırılma davranışının gözlemlendiğini raporlamıştır.
Kapama (swaging) operasyonunun mekanik temellerine ilişkin yapılan çalışmalarda, aparat geometrisinin oluşturduğu deformasyon alanının tork kapasitesi üzerinde belirleyici olduğu vurgulanmaktadır. Kang ve Kim [3], aparat yüzey açısının ve temas bölgesinin deformasyon akışı üzerindeki etkilerini incelemiş ve aparatın geometrik optimizasyonu ile daha homojen bir yük dağılımı sağlanabileceğini göstermiştir. Lin ve Huang [4], kapama açısında yapılan küçük değişimlerin bile dönme torkunu %20’den fazla artırabildiğini, bunun ise deformasyon derinliği ve küre çevresindeki basınç dağılımıyla doğrudan ilişkili olduğunu belirtmiştir.
Aparat tasarımının mafsal performansı üzerindeki etkisini inceleyen diğer çalışmalar da geometrinin kritik bir parametre olduğunu doğrulamaktadır. Gupta [5], temas alanını artıran aparat tasarımlarının küre üzerinde daha geniş bir baskı zonu oluşturduğunu ve dönme torkunda belirgin artışlar sağladığını ifade etmiştir. Wang ve meslektaşları [6], aparat yüzeyinin temas bölgesine uyguladığı basıncın tork kapasitesiyle doğrusal bir ilişki sergilediğini deneysel olarak ortaya koymuştur. Sun ve ark. [7] ise kapama sonrası oluşan mikro çatlakların rot mili deformasyon davranışını olumsuz etkilediğini ve aparat yüzey düzgünlüğünün bu noktada kritik olduğunu belirtmiştir.
Literatürde ayrıca kapama operasyonu sırasında uygulanan kuvvetin, aparat sertliğinin ve sürtünme koşullarının mafsal dayanımını etkilediği bildirilmektedir. Kumar ve Lee [8], kapama kuvvetinin optimize edilmesiyle daha iyi tork performansı elde edilebildiğini, ancak aşırı kuvvet uygulandığında malzeme yorgunluğunun hızlandığını belirtmiştir. Genel olarak literatür, kapama aparatının üretim sürecinin temel bir parçası olmasının ötesinde, mafsalın fonksiyonel ömrünü ve mekanik dayanımını belirleyen kritik bir tasarım faktörü olduğunu göstermektedir.
Mevcut çalışmalar incelendiğinde, rot mafsallarının mekanik özelliklerine ilişkin çeşitli araştırmalar bulunsa da kapama aparatının tasarım parametrelerinin dönme torku üzerindeki etkisine odaklanan kapsamlı deneysel çalışmaların sınırlı olduğu görülmektedir. Bu çalışma, literatürdeki bu boşluğu doldurmayı hedefleyerek aparat geometrisindeki değişikliklerin tork kapasitesi üzerindeki etkilerini sistematik olarak değerlendirmektedir.
Bu çalışmada, rot mili üretim sürecinin kritik aşamalarından biri olan kapama operasyonunda kullanılan kapama aparatının tasarımının tork davranışına etkisi deneysel olarak araştırılmıştır. Çalışma kapsamında hem mevcut kapama aparatı hem de geliştirilmiş yeni kapama aparatı karşılaştırmalı olarak değerlendirilmiştir. Tüm deneysel analizler, gerçek üretim koşullarında elde edilen numuneler üzerinde gerçekleştirilmiştir.
Kapama Aparatının Tasarımı ve Üretimi
Yeni kapama aparatı, mevcut aparatta gözlenen tork dengesizliğinin temel nedeni olan asimetrik kapanma kuvveti dağılımını iyileştirmek amacıyla tasarlanmıştır. Tasarım sürecinde üç boyutlu CAD modelleme yazılımı kullanılmış ve tolerans zincirleri, yüzey temas açıları ile kapanma derinliği parametrik olarak optimize edilmiştir.
Deney Numuneleri ve Test Düzeni
Testlerde kullanılan rot mili gövdeleri ve küre yapıları, seri üretimde kullanılan standart malzemelerden seçilmiş ve kapama aparatı değişimi dışında tüm üretim parametreleri sabit tutulmuştur. Böylece gözlenen tork değişimleri yalnızca aparata bağlı olarak izole edilmiştir.
Her bir aparat ile toplamda 19 adet numune üretilmiş ve dört ayrı performans testi uygulanmıştır:
Salınım Torku Testi
Salınım Kırılma Torku Testi
Dönme Torku Testi
Dönme Kırılma Torku Testi
Tüm testler aynı operatör tarafından, aynı test ekipmanı kullanılarak yürütülmüş ve ölçümlerde insan etkisini minimize etmek için dijital torkmetre sistemi kullanılmıştır.
Salınım Torku Testi
Salınım torku testi, rot milinin küre–yuva arayüzünde yüksek frekanslı mikro hareketler altında gösterdiği sürtünme davranışını değerlendirmek amacıyla yapılmıştır. Testte salınım hareketi ± belirli bir açı aralığında uygulanmış ve tork değerleri sürekli ölçülmüştür. Her numune için 1’den 19’a kadar tork değerleri kaydedilmiştir.
Bu test, kapama aparatının ilk kapanma kuvveti dağılımını ve yüzey temas durumunu temsil etmektedir.
Salınım Kırılma Torku Testi
Salınım kırılma torku testinde, salınım hareketi artırılarak yuva içindeki kürenin en yüksek direnç noktasında “kırılma” davranışı ölçülmüştür. Bu değer, arayüzdeki maksimum sürtünme direncini, dolayısıyla kapama aparatının oluşturduğu sıkıştırma profilini temsil etmektedir.
Dönme Torku Testi
Dönme torku testi, kürenin yuva içinde eksenel dönme hareketine karşı oluşturduğu sürtünme direncini belirlemek amacıyla yapılmıştır. Bu test, araç kullanımında görülen düşük frekanslı direksiyon hareketlerini temsil etmektedir. Düşük tork, yuva–küre temasının dengeli olduğunu ve aparatsal aşırı sıkışma bulunmadığını gösterir.
Dönme Kırılma Torku Testi
Bu testte, dönme hareketi belirli bir açıdan sonra zorlanarak kırılma torku ölçülmüştür. Kırılma torku, sistemdeki gerilme birikimi ve yüzey uyumsuzluğunun en üst seviyesini temsil eder. Mevcut aparat ile yapılan ölçümlerde kırılma torku yüksek ve dalgalı çıkarken, yeni aparat ile değerler düşük ve kararlı seyretmiştir.
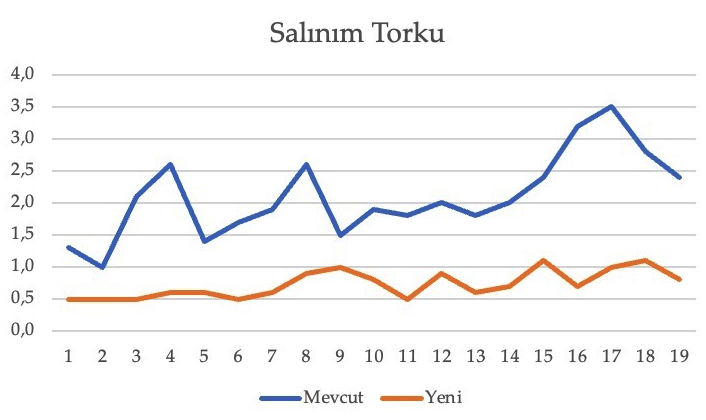
Test sonuçlarına göre, mevcut kapama aparatı ile yeni tasarlanan kapama aparatının salınım torku (swing torque) üzerindeki etkisi deneysel olarak karşılaştırılmış ve elde edilen sonuçlar sistematik biçimde değerlendirilmiştir. Şekil 1’de verilen tork dağılımları, tasarım değişikliğinin rot mili performansı üzerinde belirgin bir etkiye sahip olduğunu göstermektedir. Mevcut kapama aparatı ile üretilen rot millerinde salınım torku değerlerinin 1,2–3,5 Nm aralığında geniş bir dağılım gösterdiği belirlenmiştir. Tork eğrisinde gözlenen keskin dalgalanmalar, kapama kuvvetinin küre yüzeyine homojen iletilmediğini ortaya koymaktadır. Bu durum, kapama sonrası oluşan yuva geometrisinin örnekten örneğe değiştiğini, dolayısıyla üretim tekrarlanabilirliğinin düşük olduğunu göstermektedir. Yeni tasarlanan kapama aparatında ise salınım torku değerlerinin 0,4–1,1 Nm gibi dar bir aralıkta toplandığı gözlemlenmiştir. Tork eğrisi, mevcut tasarıma kıyasla çok daha stabil olup, örnekler arasındaki varyasyon oldukça düşüktür. Bu performans iyileşmesi, tasarlanan yeni aparatın küre yüzeyine uygulanan deformasyonu daha kontrollü ve homojen şekilde aktardığını göstermektedir..
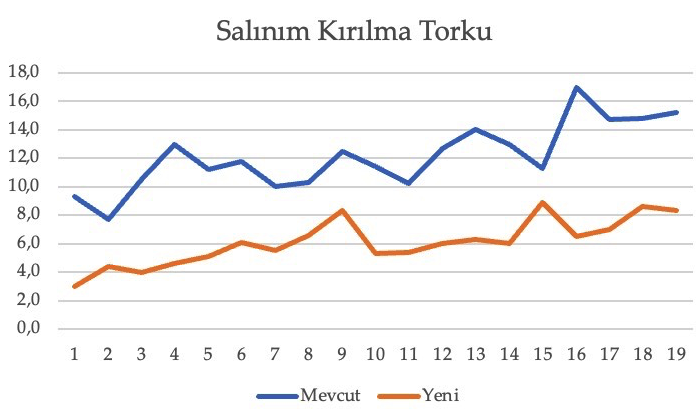
Salınım kırılma torku, mafsal yapısının maksimum yük altında ne zaman hasara uğrayacağını belirleyen kritik bir parametredir. Bu değer özellikle rot mili ile küre yuvası arasındaki temas geometrisinin, yüzey kalitesinin ve kapama aparatının uyguladığı deformasyonun doğrudan bir sonucudur. Şekil 2’de mevcut ve yeni kapama aparatıyla üretilen örneklerin kırılma torklarının karşılaştırması verilmiştir.
Mevcut sistemde kırılma torku değerlerinin 8–17 Nm aralığında geniş bir dağılım gösterdiği görülmektedir. Özellikle 14–19. numunelerde ani sıçramalar meydana gelmiş ve maksimum değer 17 Nm seviyesine kadar çıkmıştır. Bu durum, mevcut aparatın:
Kapama esnasında yüzeyde heterojen bir deformasyon oluşturduğunu,Mafsal küresi üzerinde lokal sıkışmalar yarattığını,Numuneler arasında tekrarlanabilirlik problemi bulunduğunugöstermektedir.
Yeni aparatla üretilen numunelerde kırılma torku değerleri 3–9 Nm aralığında yoğunlaşmıştır. Bu dağılım daha dar olup, numuneler arasındaki varyasyon belirgin biçimde azalmıştır. Özellikle en yüksek değer olan 9 Nm, mevcut sistemde gözlenen maksimum 17 Nm’nin oldukça altındadır.
Bu sonuçlar yeni aparatta yapılan tasarım değişikliklerinin şu etkileri yarattığını göstermektedir:
Kapama yükü küre yüzeyine daha eşit yayılmakta, lokal sıkışma bölgeleri ortadan kalkmaktadır.
Yuva deformasyonu kontrollü ve simetrik gerçekleşmektedir.
Giriş–çıkış hattındaki açısal sapmalar azalmakta, böylece mafsalın yük transferi daha homojen olmaktadır.
Daha düşük kırılma torku, servis sırasında daha düşük sürtünme, daha az ısınma ve uzun ömür anlamına gelmektedir.
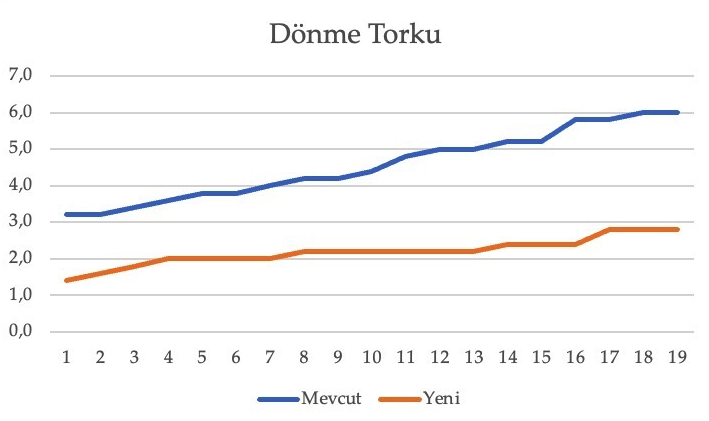
Dönme torku, rot mili mafsalının kendi ekseni etrafında dönme hareketi sırasında karşılaştığı sürtünme direncini ifade eder. Bu parametre, sürüş konforu ve direksiyon hissiyatı açısından kritik olup, hem NVH (Noise–Vibration–Harshness) davranışını hem de mafsalın termal yüklenmesini doğrudan etkiler. Dönme torkunun yüksek olması, sürtünme yüzeylerinde ısınmaya, gres filminde bozulmaya ve uzun vadede yorulma hasarına neden olur. Bu nedenle düşük ve kararlı dönme torku, istenen bir performans göstergesidir.
Mevcut aparatta üretilen numunelerde dönme torku 3.2 Nm’den başlayarak 6.0 Nm seviyesine kadar artış eğilimi göstermiştir. Numuneler arasında lineer fakat yüksek değerli bir artışın olması, mevcut kapama aparatının:
Küre yuvasını aşırı sıkıştırdığını,Mafsal içinde yüksek yüzey temas basıncı oluşturduğunu,Dönme hareketi sırasında gres filminin zorlanmasına neden olduğunu göstermektedir.
Yeni tasarımda dönme torku 1.4–2.8 Nm aralığında seyretmiştir. Bu değerler mevcut tasarıma kıyasla yaklaşık %55–60 oranında daha düşüktür. Ayrıca varyasyon da sınırlıdır; numuneler arasında neredeyse sabit seviyede ilerleyen bir dönme torku profili gözlenmiştir. Bu performans artışı, özellikle direksiyon hassasiyeti ve sessiz çalışma açısından önemli bir avantaj sunmaktadır.
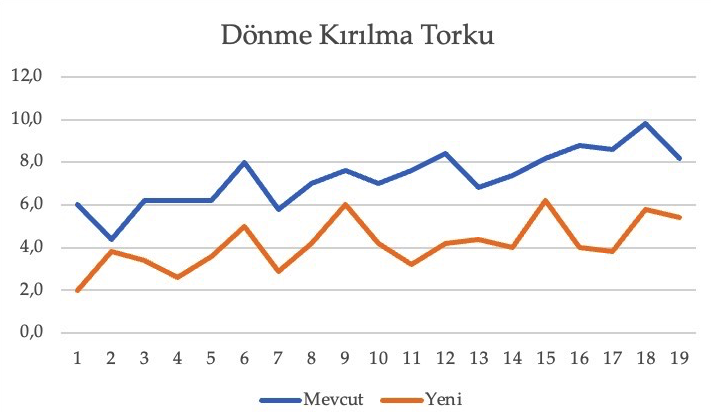
Dönme kırılma torku, rot mili–gövde arayüzünde oluşan maksimum dönme momenti altında sistemin yapısal bütünlüğünü koruma kapasitesini temsil etmektedir. Mevcut kapama aparatında kırılma torku değerlerinin 6–10 Nm aralığında değiştiği, bazı numunelerde ise ani tepe değerlerine ulaşıldığı görülmektedir. Bu değişkenlik, aparatın uyguladığı kapama kuvvetinin yeterince homojen olmadığını, küresel yüzey ile yuva arasındaki temas basıncının yerel bölgelerde farklılık gösterdiğini işaret etmektedir.
Yeni tasarlanan kapama aparatında elde edilen değerler ise 2–6 Nm aralığında daha dar bir bantta seyretmektedir. Ortalama kırılma torkunun önemli ölçüde düşmesi, sistemin artık kırılmaya neden olabilecek aşırı sıkışma zonları içermediğini, kapama kuvvetinin daha kontrollü ve tekrarlanabilir biçimde aktarıldığını göstermektedir. Bu bulgu, yeni tasarımın geometrik optimizasyonu sayesinde küre–yuva arayüzünde hem gerilmelerin hem de dönme momenti altında oluşan kayma gerilmelerinin daha geniş bir alana dağıldığını göstermektedir.
Bu çalışma kapsamında, rot mili üretiminde kullanılan kapama aparatının geometrisinin tork davranışına etkisi deneysel olarak incelenmiş ve mevcut tasarım ile geliştirilen yeni tasarım karşılaştırılmıştır. Elde edilen salınım torku, salınım kırılma torku, dönme torku ve dönme kırılma torku sonuçları birlikte değerlendirildiğinde, kapama aparatının gövde–küre arayüzündeki sıkıştırma kuvveti dağılımını doğrudan etkilediği ve dolayısıyla sistemin dinamik tepkisini belirleyen kritik bir parametre olduğu açıkça ortaya koyulmuştur.
Mevcut kapama aparatında ölçülen tork değerlerinin yüksek ve değişken olması, sistemde yerel sıkışma bölgelerinin oluştuğunu ve temas basıncının yuva çevresinde homojen dağılmadığını göstermektedir. Bu durum hem üretim sırasında tekrarlanabilirliği azaltmakta hem de nihai ürünün kullanım ömrünü kısaltabilecek aşırı gerilme yığılmalarına neden olmaktadır. Özellikle salınım ve dönme kırılma torku değerlerindeki geniş dağılım aralığı, mevcut sistemin çalışma sırasında istenmeyen sürtünme karakteristiğine ve stabil olmayan mekanik davranışa sahip olduğunu göstermiştir.
Geliştirilen yeni kapama aparatında ise tüm tork parametrelerinde belirgin bir iyileşme gözlenmiştir. Salınım torku ve dönme torku değerlerinin düşük ve dar bir aralıkta seyretmesi, yeni aparatın küreyi yuvasına daha kontrollü, simetrik ve homojen bir kapanma kuvvetiyle yerleştirdiğini kanıtlamaktadır. Ayrıca kırılma torklarının anlamlı şekilde düşmesi, arayüzdeki gerilme birikimlerinin minimize edildiğini ve parçanın mekanik davranışının daha öngörülebilir hâle geldiğini göstermektedir. Bu durum, rot milinin saha performansı açısından kritik öneme sahip NVH (Noise, Vibration, Harshness) karakteristiğini iyileştirmekte, aşınma hızını azaltmakta ve uzun dönem yorulma dayanımını artırdığı görülmüştür.
Bu çalışmada, rot mili üretimindeki kritik şekillendirme aşaması olan kapama (swaging) operasyonunda kullanılan aparat geometrisinin; salınım torku, salınım kırılma torku, dönme torku ve dönme kırılma torku üzerindeki etkileri deneysel olarak karşılaştırılmıştır.
Elde edilen salınım ve dönme torku profilleri, aparat tasarımının küre–yuva temas arayüzeyindeki gerilme homojenliği üzerinde belirleyici bir role sahip olduğunu göstermektedir. Mevcut kapama aparatında ölçülen salınım torkunun 1,2–3,5 Nm gibi geniş bir aralıkta dalgalanması ve dönme torkunun 6,0 Nm seviyesine kadar tırmanması, küre çevresine aktarılan plastik deformasyonun asimetrik gerçekleştiğine işaret etmektedir. Bu lokal aşırı sıkışmalar, mafsal içinde temas basıncını aşırı artırmakta, gres filminin kararlılığını bozmakta ve parçalar arası tekrarlanabilirliği düşürmektedir.
Buna karşın, optimize edilen temas açıları ve tolerans zincirine sahip yeni tip kapama aparatı ile üretilen numunelerde dönme torku 1,4–2,8 Nm bandına gerilemiş (yaklaşık %55–60 azalma) ve salınım torku 0,4–1,1 Nm aralığında yüksek bir kararlılık sergilemiştir. Tork değerlerinin dar bir bantta toplanması, yeni aparatın kapama kuvvetini küre yüzeyine simetrik ve dengeli dağıttığını kanıtlamaktadır.
Salınım kırılma (maksimum 17 Nm'den 9 Nm'ye) ve dönme kırılma (maksimum 10 Nm'den 6 Nm'ye) torklarındaki belirgin düşüşler, sistemdeki yerel gerilme birikimlerinin ve mikro düzeydeki geometrik uyumsuzlukların başarıyla elimine edildiğini ortaya koymaktadır. Kırılma torkundaki bu optimizasyon, küresel mafsalın ani moment sıçramalarına maruz kalmasını önleyerek hem direksiyon hassasiyetini ve NVH (gürültü, titreşim, sertlik) konforunu artırmakta hem de aşınma ve termal yüklenmeyi minimize ederek rot milinin yorulma ömrünü uzatmaktadır.
Rot mili kapama aparatının mekanik tork karakteristikleri üzerindeki etkilerinin incelendiği bu çalışmadan elde edilen temel sonuçlar şunlardır:
Tork Optimizasyonu ve Stabilite: Yeni tip kapama aparatı tasarımı, Ø25 mm küre çapına sahip rot mili gövdelerinde salınım torkunu 0,4–1,1 Nm seviyesine indirmiş, dönme torkunda ise mevcut tasarıma kıyasla yaklaşık %55–60 oranında düşüş ve yüksek kararlılık sağlamıştır.
Homojen Yük Dağılımı: Salınım ve dönme kırılma torku değerlerinin belirgin şekilde azalması (salınım kırılmada 17 Nm'den 9 Nm'ye, dönme kırılmada 10 Nm'den 6 Nm'ye düşüş), küre–yuva temas hattındaki lokal gerilme yığılmalarının ortadan kalktığını ve deformasyonun homojen gerçekleştiğini göstermiştir.
Üretim Tekrarlanabilirliği: Numuneler arası varyasyonun dar bir banda çekilmesi, seri üretim hattında proses kararlılığını ve parça tekrarlanabilirliğini önemli ölçüde iyileştirmiştir.
Fonksiyonel Performans: Düşük ve kararlı tork değerleri sayesinde, rot milinin direksiyon yönlendirme hassasiyeti artırılmış, sürtünmeye bağlı aşınma ve ısınma azaltılarak parçanın uzun dönem yorulma ve servis ömrü optimize edilmiştir.
Bu çalışma kapsamındaki aparat tasarımı, numune üretimi ve deneysel test süreçlerine sağladığı altyapı, teknik imkanlar ve laboratuvar desteğinden dolayı Teknorot Otomotiv Ürünleri San. ve Tic. A.Ş. Ar-Ge Merkezi yönetimine ve test ekibine teşekkür ederiz.
References
- 1.[1] R. P. Singh and D. K. Tripathy, “Dynamic behavior of automotive ball joints under vibrational loading,” Journal of Mechanical Engineering, vol. 42, no. 3, pp. 215–229, 2018.
- 2.[2] T. Nishimura, “Effects of manufacturing parameters on ball joint torque performance,” International Journal of Automotive Technology, vol. 16, no. 4, pp. 621–629, 2015.
- 3.[3] J. Kang and S. Kim, “Analysis of swaging deformation in steering ball joint housings,” Procedia Manufacturing, vol. 5, pp. 341–348, 2016.
- 4.[4] Y. Lin and H. Huang, “Influence of swaging angle on torque characteristics of automotive tie rod joints,” Materials & Design, vol. 126, pp. 52–61, 2017.
- 5.[5] R. Gupta, “Optimization of swaging tools for enhanced joint locking performance,” Manufacturing Science and Engineering, vol. 9, pp. 115–124, 2020.
- 6.[6] P. Wang, L. Xue, and Z. Han, “Effects of localized deformation on torque capacity in ball joint assemblies,” Mechanical Systems and Signal Processing, vol. 98, pp. 44–55, 2019.
- 7.[7] L. Sun, J. Zhao, and K. Chen, “Failure mechanisms in swaged steering joints under cyclic loads,” Engineering Failure Analysis, vol. 124, 105366, 2021.
- 8.[8] S. Kumar and J. Lee, “Influence of swaging pressure on the fatigue performance of steering knuckle joints,” Journal of Materials Processing Technology, vol. 275, 116365, 2020.